蛋白质是人体必不可少的营养素,是人体组织和器官的重要组成部分,具有合成酶、抗体和激素,调节体液平衡、信号转导和贮存营养物质等作用。 在过去的20 年里,人均蛋白质需求量和全球蛋白质消费量逐年上升,未来随着人口增长,食品蛋白需求必将保持上涨的趋势。 然而,现有的蛋白质生产大量依赖于动物养殖,存在水耗较多、温室气体排放和土地利用率低的问题,难以供应人口持续增长和人民生活水平不断提高所需的蛋白质[1]。
酵母蛋白粉(yeast protein powder, YPP)包含人体所需的所有必需氨基酸,并含有微量矿物质和B族维生素,而且作为一种典型的慢消化蛋白,能为人体缓慢持续地供给氨基酸,满足营养需求[2]。 其发酵工艺成熟,可利用农业、林业、工业废料为原料,减少了淡水资源的浪费、二氧化碳的排放及耕地的占用,且生产效率极高,是动植物蛋白的绝佳补充和独特替代品[3]。 但是YPP 的低溶解性、低乳化性、难以形成凝胶等加工特性限制了其发展。 Ma 等[4]系统比较了常见植物蛋白和YPP,得出其具有低堆积密度、低表观黏度和高热稳定性,为其在食品领域的应用提供了充分的可能性。 Ma 等[5]通过综述YPP 的组成、分离和提取方法及其功能特性,得出其作为具有合理氨基酸组成比例的替代蛋白具有很大的应用潜力。 目前将YPP 应用于食品3D 打印领域的研究目前仍较为有限,尤其是其与全麦粉结合用于3D 打印的复合体系,迄今尚未见公开文献报道。
全麦粉中的麸皮富含膳食纤维及酚类化合物,可促进肠道蠕动并调节血糖波动,胚芽中则含有较多的矿物质及B 族维生素,同时胚乳提供优质碳水化合物和植物蛋白[6]。 此外,因其富含膳食纤维、蛋白质和脂肪,能显著提升3D 打印食品的持水性、抗老化性和质地稳定性,使其在长时间贮存后仍保持柔软弹性,相较于精制小麦粉在营养和功能特性上具有显著优势[7]。 国内外众多研究表明,经常摄入全麦粉等全谷物食品不仅有益于人体健康,而且可以有效减少多种疾病的患病几率[8]。 Wu 等[9]指出淀粉基材料具有适宜的黏弹性、面团假塑性、流变学特性和结构特性,有助于提高3D 打印过程中的打印精度和稳定性。
3D 打印技术,又称增材制造技术,是一种通过逐层堆积材料来制造三维物体的技术[10]。 其核心原理是基于数字模型,将物体切片成薄层,使用数控技术将材料逐层打印并叠加,通过控制每一层的形状和厚度,构建出一个完整的三维物体。 近年来,3D 打印技术凭借针对个性化营养、质地要求的精准膳食定制正在深刻改变食品产业的面貌,例如针对运动员的精准营养补充剂、吞咽困难患者的质构改良食品以及航天特需食品的按需制备。
本研究将YPP 与全麦粉混合,并使用食品3D 打印这一现代绿色加工手段,充分发挥3D 打印技术的深度定制优势,拓展一种新资源蛋白利用方式;此外,由于该体系具有慢消化特性使其也可用于低升糖指数(glycemic index,GI)食品的开发。
1 材料与方法
1.1 材料与试剂
全麦粉,河南新乡良润全谷物食品有限公司;YPP,安琪纽特股份有限公司;去离子水,杭州娃哈哈集团有限公司;实验所用试剂均为分析纯。
实验所用试剂如表1 所示。
表1 试剂配制方法
Table 1 Preparation methods of reagents
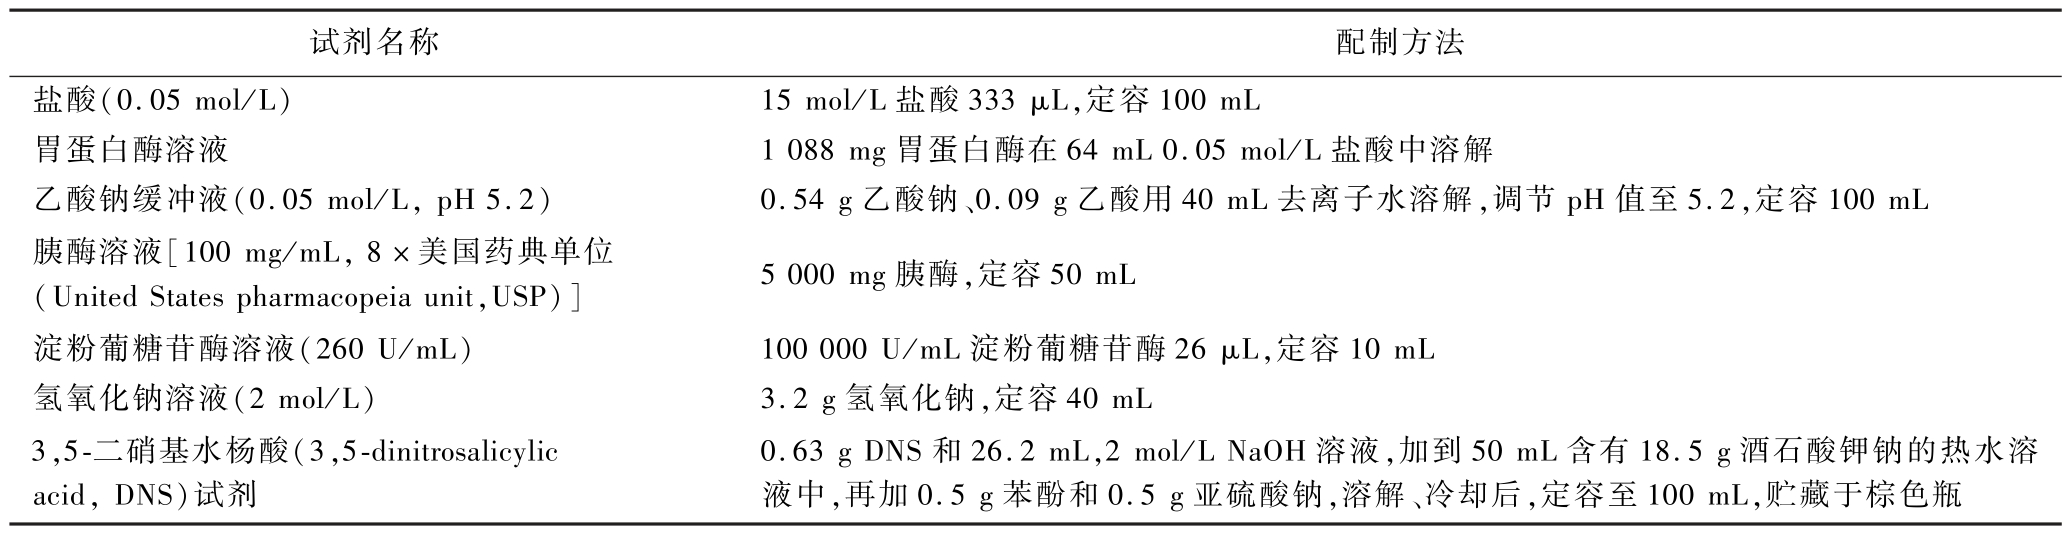
试剂名称配制方法盐酸(0.05 mol/L)15 mol/L 盐酸333 μL,定容100 mL胃蛋白酶溶液1 088 mg 胃蛋白酶在64 mL 0.05 mol/L 盐酸中溶解乙酸钠缓冲液(0.05 mol/L, pH 5.2)0.54 g 乙酸钠、0.09 g 乙酸用40 mL 去离子水溶解,调节pH 值至5.2,定容100 mL胰酶溶液[100 mg/mL, 8 ×美国药典单位(United States pharmacopeia unit,USP)]5 000 mg 胰酶,定容50 mL淀粉葡糖苷酶溶液(260 U/mL)100 000 U/mL 淀粉葡糖苷酶26 μL,定容10 mL氢氧化钠溶液(2 mol/L)3.2 g 氢氧化钠,定容40 mL 3,5-二硝基水杨酸(3,5-dinitrosalicylic acid, DNS)试剂0.63 g DNS 和26.2 mL,2 mol/L NaOH 溶液,加到50 mL 含有18.5 g 酒石酸钾钠的热水溶液中,再加0.5 g 苯酚和0.5 g 亚硫酸钠,溶解、冷却后,定容至100 mL,贮藏于棕色瓶
1.2 仪器与设备
FOODBOT-DM1 食品3D 打印机,杭州时印科技有限公司;MCR-302e 旋转流变仪,意大利安东帕公司;TA-XT Plus 质构仪,英国Stable Micro System 有限责任公司;MNT-150 数显游标卡尺,上海美耐特实业有限公司;9230P 分光光度计,登科普瑞(北京)科技有限公司。
1.3 实验方法
1.3.1 全麦粉3D 打印油墨的制备
以50 g 全麦粉(过100 目筛)为基质加入不同质量的去离子水(60、70、80、90 g),在70 ℃条件下水浴10 min,边加热边用玻璃棒搅拌使其受热均匀。
1.3.2 混合体系3D 打印油墨的制备
以50 g 全麦粉(过100 目筛)、70 g 水为基质加入不同质量的YPP(0、6、8.4、10.8、13.2 g),70 ℃条件下水浴10 min,边加热边用玻璃棒搅拌使受热均匀。
1.3.3 3D 打印及模型选择
根据预实验结果,选择边长20 mm 的立方体模型,主要参数为如下设置:填充率80%,打印速度15 mm/s,喷嘴直径1.2 mm,挤出率100%。
1.3.4 流变特性的测定
参考Yang 等[11]的方法并作适当修改,采用旋转流变仪对打印油墨进行测定。 选择直径为50 mm 的平板探头,设置1 mm 间隙,恒温25 ℃。 测试前样品静置5 min 以释放剪切应力。 主要参数为如下设置:蠕变测试程序:0 ~180 s 施加剪切应力10 Pa,180 ~600 s 停止施加剪切应力,扭矩367.25 μN·m;表观黏度测试程序:设定剪切速率0.1 ~100 s-1;振幅测试程序:应变0.5%,扫描频率0.1 ~100 Hz。
1.3.5 质构特性的测定
使用质构仪的TPA 模式对打印样品进行测定。主要参数为如下设置:TA/50 圆柱形探头(直径50 mm)、形变45%、测试速度2 mm/s、起始力0.3 N。
1.3.6 打印效果的测定
参考黄端颖等[12]的方法并作适当修改,使用数显游标卡尺进行长、宽、高、对角的测定,通过公式计算得出3D 打印样品长、宽、高、对角分别的打印精度(printing accuracy, PA),再取平均值得到模型的PA。其计算如公式(1)所示:
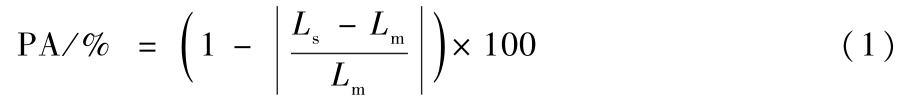
式中:Ls,样品长度测量值,mm;Lm,模型理论值,mm。
1.3.7 标准曲线的绘制
100 mg 分析纯葡萄糖(预先在80 ℃恒温箱中烘干至恒重,去除水分),定容至100 mL,分别移取0、0.2、0.4、0.6、0.8、1.0、1.2 mL 于7 支25 mL 带塞试管,加入去离子水补至2 mL,加入1.5 mL DNS 试剂。沸水浴5 min,定容至25 mL。 使用分光光度计,在540 nm 处,以0 号管作对照分别测定1 ~6 号比色管的吸光度,绘制出标准曲线。 该标准曲线需在还原糖含量0.008 ~0.048 mg/mL 范围内呈现良好线性,其回归方程需可表示为y = ax + b 线性方程,其相关系数R2 >0.99。
1.3.8 体外消化
参考Englyst 等[13]的方法并作适当修改,使用电磁炉(功率2.1 kW)产生蒸汽。 将打印样品(对照组:50 g 全麦粉、70 g 去离子水;最佳配方组:50 g 全麦粉、10.8 g YPP、70 g 去离子水)蒸10 min 后,使用冷冻干燥机冻干,得到粉末样品(过100 目筛)。 200 mg 干基样品与2 mL 去离子水混合均匀,加入4 mL 胃蛋白酶溶液,置于小容量恒温培养振动器中,在37 ℃条件下150 r/min 恒温振荡反应30 min。 加入5 mL 乙酸钠缓冲液,孵育30 min。 添加1. 97 mL 胰酶溶液和0.03 mL 淀粉葡糖苷酶溶液,继续反应0、20、40、60、80、100、120、180 min。 分别取1 mL 水解液置于5 mL离心管,加入3 mL 无水乙醇溶液用于终止反应,离心10 min (4 950 r/min)。 为消除不同全麦粉含量对消化率的影响,通过换算为相同的全麦粉质量对体外消化结果进行标准化[14]。
1.3.9 DNS 法测还原糖
取1.3.8 节体外消化离心管中上清液2 mL,其他操作同标准曲线的测定。 通过公式计算得出不同消化时间溶液所含的还原糖含量以及淀粉水解率(starch hydrolysis rate, SHR);快消化淀粉(rapidly digestible starch, RDS)、慢消化淀粉(slowly digestible starch, SDS)、抗性淀粉(resistant starch, RS)的含量;淀粉水解指数(hydrolysis index, HI)和估计血糖生成指数(expected glycemic index, eGI)。 其计算如公式(2) ~公式(7)所示:
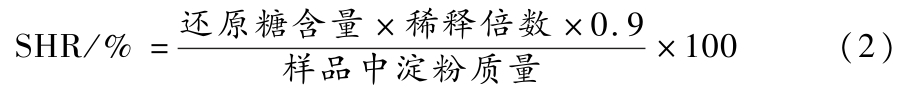
式中:0.9,葡萄糖转化为淀粉的因子。
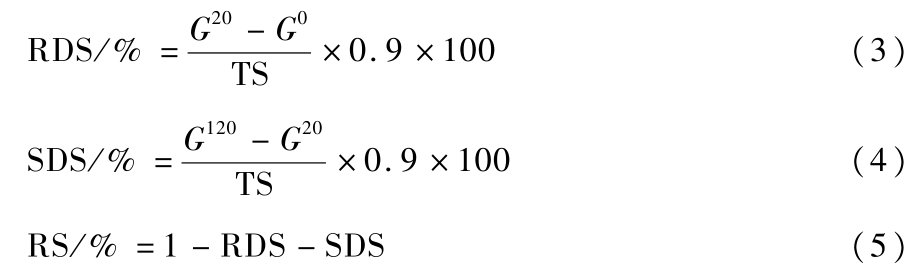
式中:G0,水解前自由葡萄糖含量,mg;G20、G120,样品在水解20 min 和120 min 产生的葡萄糖含量,mg;TS,样品中淀粉的总含量,mg;0.9,葡萄糖转化为淀粉的因子。
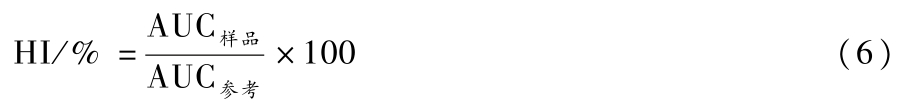

式中:AUC样品、AUC参考,样品、参考食品在0 ~180 min淀粉水解曲线下的面积。 以白面包为参考标准,定义白面包的水解率为100%。
1.4 数据统计与分析
实验至少重复3 次。 使用SPSS 27 分析数据的显著性差异,数据以“平均值± 标准差”表示;2 组数据间的比较采用独立样本T 检验进行分析;3 组及以上数据间的比较采用单因素方差分析的LSD 法进行两两比较分析,显著性水平均设定为P <0.05。 使用Origin 2022 进行绘图。
2 结果与分析
2.1 水添加量对全麦面团流变特性的影响
如图1-a 所示,随着水添加量的增加,蠕变柔量随之增加。 其中60、70、80 g 水添加量组蠕变柔量最大值未超过2 kPa-1,表现出较慢的增长速率,说明结构刚性较强,弹性行为占主导,可能因面筋网络紧密、麸皮吸水较少;而90 g 水添加量组蠕变柔量在2 s 内超过2 kPa-1且最大值达到16 kPa-1,显著高于其他3组且增速较快,说明黏性流动更为显著,可能是因为自由水稀释了面筋交联并润滑了麸皮-淀粉界面,结果与Hardt 等[15]一致。
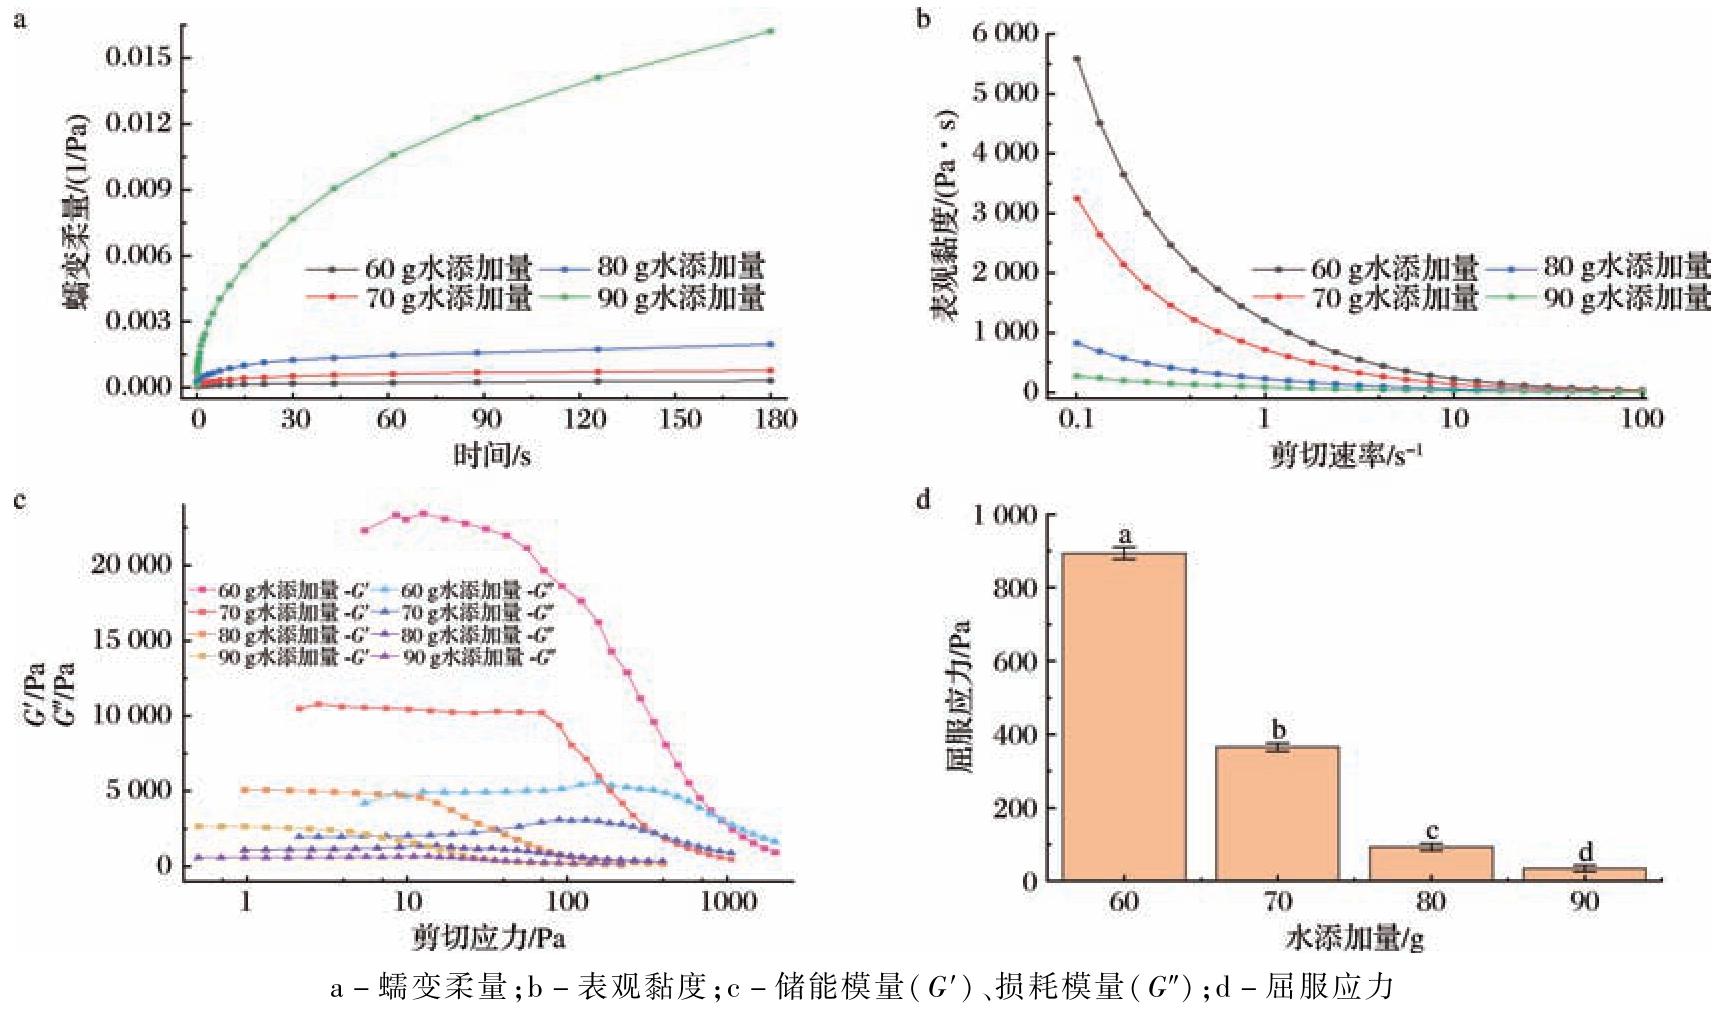
图1 全麦粉的流变特性
Fig.1 The rheological properties of whole wheat flour
注:同一指标中不同小写字母表示有显著性差异(P <0.05)(下同)。
如图1-b 所示,所有样品均表现出典型的剪切稀化行为。 其中60、70 g 水添加量组随着剪切速率的提高,表观黏度分别由5 585、3 247 Pa·s 迅速下降至10 Pa·s 左右,呈现出较高的初始黏度和明显的剪切稀化趋势。 推测由于面筋网络致密且麸皮吸水不充分,导致内部结构具有较强的抵抗流动变形的较大分子或聚合物链,在高剪切速率下,这些结构被破坏或重新排列,表观黏度大幅下降[16];而80、90 g 水添加量组初始黏度显著降低,分别为826、278 Pa·s,反映出更显著的流动性和结构易破坏性,可能是因为水对高分子网络具有增塑作用[15]。
如图1-c 所示,在低剪切应力区(0 ~30 Pa),所有样品均表现出G′高于G″的流变特性,与Omar 等[17]研究中的奶酪、巧克力酱和蛋黄酱相类似,表明其具有黏弹性和半固体性质。 随着剪切应力增加,G′和G″均呈现下降趋势,其中60 g 水添加量组呈现最高的模量值,初始G′达到22 kPa,初始G″达到4 kPa,推测其面筋交联密度相对较高。 随着水添加量增加,不同组的G′与G″分别在剪切应力为893、365、93、35 Pa 产生交点,此时的剪切应力即为屈服应力,所需剪切应力不断减小,说明水添加量的增加显著提高了打印油墨可塑性,但同时降低了结构稳定性。
如图1-d 所示,水添加量60 g 时的屈服应力过高为893 Pa,不利于3D 打印的挤出过程;而90 g 水添加量组虽然屈服应力最低为35 Pa 便于挤出,但其中的面筋结构可能被过度稀释,从而严重影响打印成型后的形状保持性。 这一结论与Liu 等[18]所报道的沉积后良好的自支撑性要求墨水具有足够的屈服应力相一致。
2.2 水添加量对全麦粉3D 打印效果的影响
如图2 所示,水添加量对全麦粉3D 打印效果具有显著影响。 其中70 g 水添加量和80 g 水添加量展现出优异的综合性能,70 g 水添加量组PA 达到95.88%,虽然略低于80 g 水添加量组的96.21%,但其标准差仅为0.105,而80 g 水添加量组的标准差为0.642,同时由图2-a 中正视图可以看出,80 g 水添加量组呈现上窄下宽,层间偏移量为(0.118 ±0.028) mm,说明结构强度不如70 g 水添加量组,综合考虑最佳打印效果为水添加量70 g。 Liu 等[19]研究发现小麦粉与水质量比为5∶3 时,打印效果最佳,这可归因于麸皮极强的吸水性以及加热过程中的水分损失。
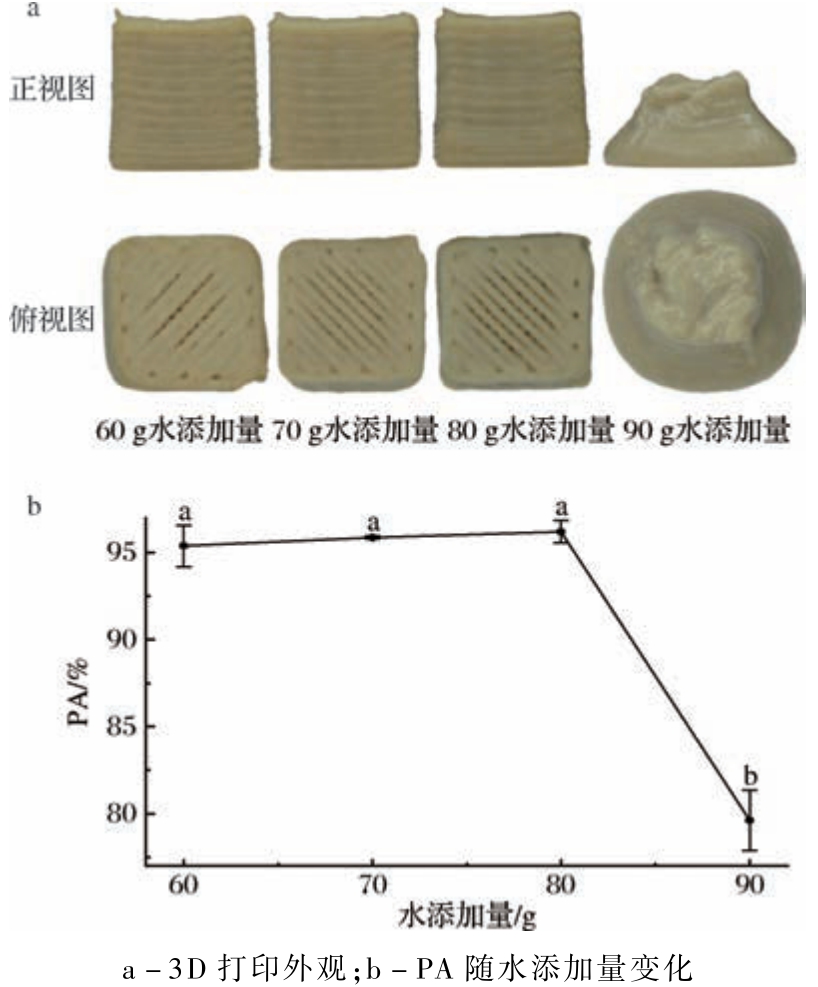
图2 全麦粉的3D 打印特性
Fig.2 The 3D printing characteristics of whole wheat flour
图中60 g 水添加量组虽然PA 依然有95.39%,但其对角长度的PA 仅有89.70%,如图2-a 中俯视图所示,60 g 水添加量组呈现相对明显的圆角,角部曲率半径为(3.788 ±0.909) mm,这是由于水分不足导致黏度过高,在打印时尚未挤出的原料会对已经挤出的线条产生牵引作用,导致拖拽,使模型无法呈现直角等细节。
2.3 YPP 添加量对全麦面团流变特性的影响
如图3-a 所示,与对照组(添加0 g YPP)相比较,蠕变柔量随YPP 添加量的增加整体呈下降趋势,推测是因为YPP 分散于体系,在加热过程中,蛋白质分子内部大量巯基暴露出来,在YPP 与面筋蛋白之间合成二硫键;同时,淀粉通过氢键和疏水相互作用填补蛋白质结构中的结构空隙,形成初级网络结构[20],使蠕变柔量降低。 但其中8.4 g YPP 添加量组表现出特殊的蠕变柔量小幅回升,这可能由于在该蛋白浓度下分子间空间位阻增大或电荷排斥作用增强,暂时破坏网络连续性[21]。

图3 混合体系的流变特性
Fig.3 The rheological properties of mixed systems
如图3-b 所示,与0 g YPP 对照组相比较,表观黏度随YPP 添加量的增加整体呈上升趋势,这可能归因于加热处理引发了淀粉与蛋白质分子之间的交联,提高了淀粉凝胶的表观黏度,该结论与Qiu 等[22]报道的大豆分离蛋白提高玉米淀粉表观黏度的结论高度一致。 但其中8.4、13.2 g YPP 添加量组表现出了小幅度的黏度下降,8.4 g YPP 添加量组中,或许因蛋白质分子未完全形成连续网络,空间位阻效应占主导,导致其分子缠结效率反而低于6 g YPP 添加量组[21];而13.2 g YPP 添加量组中,可能由于YPP 竞争水分导致面筋蛋白不完全水合[23],降低了面筋网络结构,使表观黏度下降。
如图3-c 所示,YPP 的添加显著改变了体系的流变特性。 在低剪切应力区(0 ~30 Pa),同样均表现出G′高于G″的类固体特性,且模量值总体增大,均高于0 g YPP 添加量对照组的初始G′ 10 kPa 和初始G″2 kPa,其中10. 8 g YPP 添加量组表现出最高的G′值,初始G′达到38 kPa。 推测YPP 的加入可能使面团形成了更强的弹性网络结构,并在10.8 g YPP 添加量组中形成了相对较为致密且稳定的三维网络,与Qiu 等[22]有关大豆分离蛋白提高玉米淀粉G′、G″的报道相一致。
如图3-d 所示,随着YPP 添加量的增加,屈服应力呈现出先升高后降低的非单调趋势。 6、8.4、10.8 g YPP 添加量组中,屈服应力随YPP 添加量的增加而升高并达到1 kPa,其中蛋白质分子可能与淀粉形成相对致密且均匀的交联网络[20],使材料抵抗塑性变形的能力提高;而13.2 g YPP 添加量组中,屈服应力反而降低至0.8 kPa,可能由于YPP 竞争水分导致面筋蛋白不完全水合[23]。 需要指出,虽然有参考文献印证,但相关机理仍有待后续进一步微观检测验证。
外源蛋白的添加对小麦粉微观结构的影响此前已有研究,郑雁[24]使用激光共聚焦电子显微镜对鹰嘴豆蛋白-小麦粉混合体系样品进行扫描和三维立体图像重建。 研究结果表明,未添加外源蛋白时,面团结构紧密稳定,面筋蛋白形成的网络结构均匀地包裹着淀粉;添加量为2% ~4%(质量分数)时,面筋蛋白与淀粉结合更加紧密;添加量为6% ~10% (质量分数)时,淀粉与蛋白质之间的相互作用减弱,面团内部结构粗糙,空洞较大较多,面筋网络结构难以形成。这一结果与本文混合体系的流变特性随YPP 添加量增加呈现非单调变化趋势一致。
2.4 YPP 添加量对全麦面团质构特性的影响
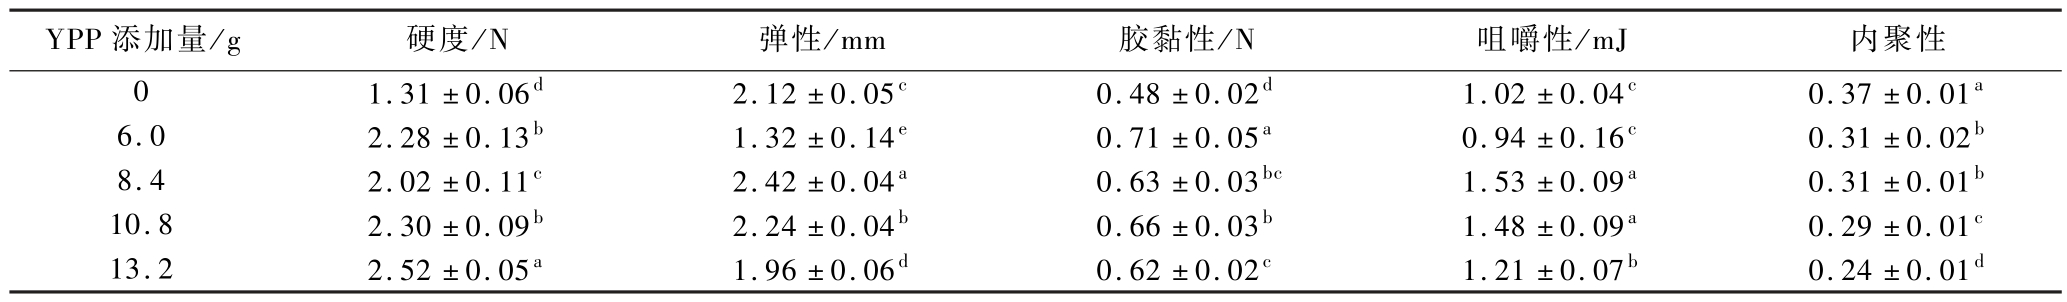
如表2 所示,外源蛋白的加入能够有效改善全麦面团的质构特性,该结论与孙司卉等[25]报道的豌豆、玉米、大豆蛋白以及乳清、蛋清蛋白均可有效改善面包质构相一致。 随着添加量增加,面团硬度总体呈现上升趋势,最高达到2.52 N,这可能源于淀粉与蛋白质分子之间的交联,提高了淀粉凝胶的硬度。 弹性在8.4 g 时达到峰值为2.42 mm,可能由于在YPP 的中等添加量下蛋白网络具有相对较好的延展性和回复能力。 胶黏性在6 g 时最高为0.71 N,随后随添加量增加逐渐下降,推测高浓度蛋白粉通过强化网络刚性削弱了材料的黏附特性[20]。 8.4 g 和10.8 g YPP 添加量通过平衡弹性与硬度的协同作用,优化了咀嚼性,分别达到1.53、1.48 mJ。 内聚性随添加量增加持续降低,最低仅有0.24,推测YPP 的添加可能破坏全麦粉网络结构的内部均一性,该结论与郑雁[24]在小麦淀粉凝胶中添加鹰嘴豆蛋白使体系内聚性降低的报道一致。
表2 混合体系的质构特性
Table 2 The texture properties of mixed systems
YPP 添加量/g硬度/N弹性/mm胶黏性/N咀嚼性/mJ内聚性0 1.31 ±0.06d2.12 ±0.05c0.48 ±0.02d1.02 ±0.04c0.37 ±0.01a 6.02.28 ±0.13b1.32 ±0.14e0.71 ±0.05a0.94 ±0.16c0.31 ±0.02b 8.42.02 ±0.11c2.42 ±0.04a0.63 ±0.03bc1.53 ±0.09a0.31 ±0.01b 10.82.30 ±0.09b2.24 ±0.04b0.66 ±0.03b1.48 ±0.09a0.29 ±0.01c 13.22.52 ±0.05a1.96 ±0.06d0.62 ±0.02c1.21 ±0.07b0.24 ±0.01d
注:同列不同上标字母表示显著性差异(P <0.05)(下同)。
2.5 YPP 添加量对全麦面团3D 打印效果的影响
如图4 所示,YPP 添加量对3D 打印效果具有显著影响,除去对照组,10.8 g 样品的PA 达到95.04%,高于其他组别,同时其打印标准差最低为0.278,说明该条件下打印件的尺寸稳定性和重复性相对较好。

图4 混合体系的3D 打印特性
Fig.4 The 3D printing characteristics of mixed systems
Kong 等[26]进行了YPP 与木薯淀粉混合体系3D打印研究,结果表明,YPP 含量的增加提高了黏度、G′、G″以及硬度,与本文结论一致。 但是,上述实验通过添加YPP,将PA 由76.20%显著提升至94.00%,与本文添加YPP 使PA 由95. 88% 降至95. 04% 相反,这可归因于木薯淀粉中缺乏全麦粉所富含的膳食纤维、蛋白质和脂肪,导致结构支撑性不佳。
2.6 YPP 对全麦粉SHR 的影响
前述研究表明,YPP 的添加显著影响了全麦面团的流变与质构特性,推测可能形成了更致密的内部网络结构,从而显著改变了混合体系的3D 打印表现。为探究这种结构调控是否进一步影响营养输送功能,继而对其体外淀粉消化特性进行了评估。
为确保产品的可食用性,样品进行了蒸制前处理,这可能会使淀粉糊化程度增加,淀粉粒进一步溶胀、崩溃;蛋白质热变性程度增加,三维结构被进一步破坏。 由于所有比较组均经历了完全相同的热加工处理,因此,组间在SHR、RS 含量及eGI 值上的显著差异,可主要归因于YPP 的添加。
如图5-b 所示,在全麦粉体系中添加YPP,SHR显著降低,180 min 时,SHR 由78%显著降至65%,这一结果与Lu 等[27]总结了多种外源蛋白添加至淀粉体系中,都能够降低SHR 的结论一致。 该现象可能由于多种机制的综合效应:某些蛋白组分预计在淀粉颗粒周围形成了外壳状结构,将淀粉颗粒包裹起来;同时蒸煮处理引起蛋白质变性,疏水氨基酸残基暴露,与淀粉通过氢键作用形成复合物,改善淀粉晶体结构的完整性,2 种机制共同阻碍淀粉酶与底物的接触,从而抑制酶解效率[28]。 此外,蛋白质作为乳化剂,提高了脂肪酸在淀粉体系中的溶解度,促进蛋白质-脂肪酸-淀粉三元复合物形成,改善了淀粉的短程有序性,延缓了淀粉的水解速率[29]。
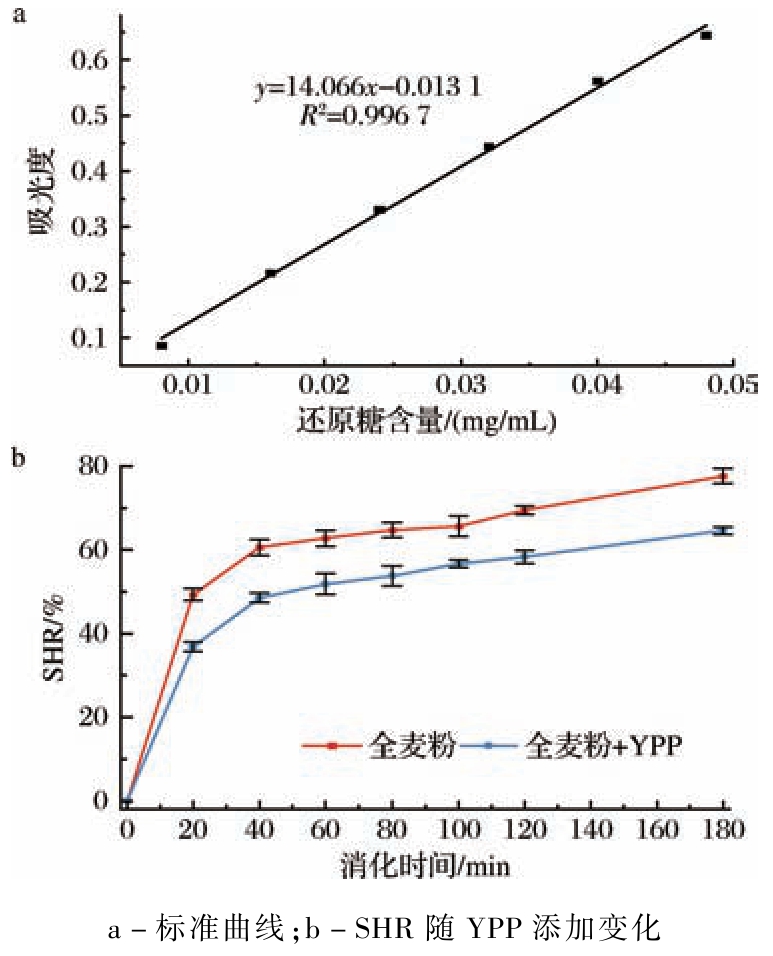
图5 YPP 对全麦粉SHR 的影响
Fig.5 The influence of YPP on the SHR of whole wheat flour
2.7 YPP 对全麦粉中淀粉消化特性的影响
如表3 所示,加入YPP 后,样品的淀粉消化特性发生显著改变。 RDS 由49.35%显著减少至36.88%,SDS 无显著变化,而RS 由30.45%显著增加至41.66%。这一变化意味着,YPP 可能通过物理包埋、非共价结合或淀粉分子结构修饰等机制,显著降低了淀粉的可消化性,促使更多RDS 转化为RS。 这表明淀粉在消化系统中更难被分解,从而延缓葡萄糖释放速度,有助于开发低GI 食品或长效能量供给产品。 eGI 由61.73 显著降低至52.40,由中GI 食物转变为低GI食物。 该结论与López-Barón 等[30]报道的豆类、谷物和油籽的纯化植物蛋白可显著降低小麦淀粉RDS 含量相似,这也反映出YPP 作为替代蛋白的应用潜力。
表3 YPP 对全麦粉淀粉消化特性的影响
Table 3 Effects of YPP on starch digestion characteristics in whole wheat flour

样品RDS/%SDS/%RS/%HI/%eGI对照组 49.35 ±1.29a20.20 ±0.54a30.45 ±0.71b62.10 ±0.66a61.73 ±0.57a最佳配方组36.88 ±1.07b21.46 ±0.68a41.66 ±1.05a51.28 ±0.35b52.40 ±0.30b
3 结论
研究通过优化YPP 与全麦粉混合体系的3D 打印性能及解析其体外消化特性。 确定了以50 g 全麦粉为基质,水添加量为70 g 时,面团流变特性在本研究条件下达到最佳平衡,打印精度达95.88%。 确定了以50 g 全麦粉、70 g 水为基质,YPP 添加量为10.8 g时,蛋白网络的形成进一步优化了面团弹性与咀嚼性,打印精度仍保持在95.04%。 同时,体外消化实验表明,YPP 显著降低淀粉水解速率,使抗性淀粉含量从30.45%大幅提升至41.66%,eGI 由61.73(中GI 食物)显著降至52.40(低GI 食物),证实其具有延缓葡萄糖释放的潜力,可以为低GI 食品的开发提供参考。
[1] Poore J, Nemecek T. Reducing food’ s environmental impacts through producers and consumers[J]. Science,2018,360(6392):987 -992.
[2] Wang S Y, Huang F, Zhao Y P, et al. Slow-digestive yeast protein concentrate:An investigation of its in vitro digestibility and digestion behavior[J]. Food Research International, 2023, 174:113572.
[3] Jach M E, Serefko A, Ziaja M, et al. Yeast protein as an easily accessible food source[J]. Metabolites, 2022, 12(1):63.
[4] Ma C X, Xia S G, Song J, et al. Yeast protein as a novel dietary protein source:Comparison with four common plant proteins in physicochemical properties [J]. Current Research in Food Science,2023, 7:100555.
[5] Ma J R, Sun Y F, Meng D M, et al. Yeast proteins:The novel and sustainable alternative protein in food applications[J]. Trends in Food Science & Technology, 2023, 135:190 -201.
[6] Liu J, Yu L L, Wu Y B. Bioactive components and health beneficial properties of whole wheat foods[J]. Journal of Agricultural and Food Chemistry, 2020, 68(46)12904 -12915
[7] Zheng L Y, Liu J B, Liu R, et al. 3D printing performance of gels from wheat starch, flour and whole meal[J]. Food Chemistry,2021, 356:129546.
[8] Reynolds A, Mann J, Cummings J, et al. Carbohydrate quality and human health:A series of systematic reviews and meta-analyses[J].Lancet, 2019, 393(10170):434 -445.
[9] Wu H Q, Sang S Y, Weng P F, et al. Structural, rheological, and gelling characteristics of starch-based materials in context to 3D food printing applications in precision nutrition[J]. Comprehensive Reviews in Food Science and Food Safety, 2023, 22(6):4217 -4241.
[10] Liu Z B, Zhang M, Bhandari B, et al. 3D printing:Printing precision and application in food sector[J]. Trends in Food Science &Technology, 2017, 69:83 -94.
[11] Yang G H, Tao Y, Wang P, et al. Optimizing 3D printing of chicken meat by response surface methodology and genetic algorithm:Feasibility study of 3D printed chicken product[J]. LWT,2022, 154:112693.
[12] 黄端颖, 潘燕墨, 刘阳, 等. 食用胶改善虾肉糜3D 打印特性的研究[J]. 食品与发酵工业, 2023, 49(3):243 -250.Huang D Y, Pan Y M, Liu Y, et al. Improving the 3D printing properties of shrimp surimi by edible glue[J]. Food and Fermentation Industries, 2023, 49(3):243 -250.
[13] Englyst H N, Kingman S M, Cummings J H. Classification and measurement of nutritionally important starch fractions[J]. European Journal of Clinical Nutrition, 1992, 46(Suppl 2):S33 -S50.
[14] Oñate Narciso J, Brennan C. Whey and pea protein fortification of rice starches:Effects on protein and starch digestibility and starch pasting properties[J]. Starch-Stärke, 2018, 70(9-10):1700315.
[15] Hardt N A, Boom R M, van der Goot A J. Wheat dough rheology at low water contents and the influence of xylanases[J]. Food Research International, 2014, 66:478 -484.
[16] Arabo E Y M. Shear and extensional viscosities of hard wheat flour dough using a capillary rheometer[J]. Journal of Food Engineering, 2011, 103(3):294 -298.
[17] Omar Z. Rheological properties of selected food products in the Malaysian market[J]. Journal of Oil Palm Research, 2017:424 -430.
[18] Liu Z B, Bhandari B, Prakash S, et al. Linking rheology and printability of a multicomponent gel system of carrageenan-xanthanstarch in extrusion based additive manufacturing[J]. Food Hydrocolloids, 2019, 87:413 -424.
[19] Liu Y W, Liang X, Saeed A, et al. Properties of 3D printed dough and optimization of printing parameters[J]. Innovative Food Science & Emerging Technologies, 2019, 54:9 -18.
[20] Li H H, Zhang W, Nunekpeku X, et al. Starch crystalline types modulate myofibrillar protein aggregation and its functional properties in gelling and emulsifying systems[J]. Food Chemistry,2025,494:146268.
[21] Wang Y M, Tang N, Geng D H, et al. Exploring the influence of rice proteins on the gel and digestive properties of rice noodles:Based on the interaction with starch[J]. International Journal of Biological Macromolecules, 2025, 318:144972.
[22] Qiu C, Li X J, Ji N, et al. Rheological properties and microstructure characterization of normal and waxy corn starch dry heated with soy protein isolate[J]. Food Hydrocolloids, 2015, 48:1 -7.
[23] Zhang C Q, Liu Y, Xu W H, et al. Effects of glycosylated whey protein isolate on gelatinization, gel properties, and microstructure of wheat starch[J]. International Journal of Biological Macromolecules, 2025, 288:138756.
[24] 郑雁. 鹰嘴豆蛋白对小麦粉品质特性的影响研究[D]. 郑州:河南工业大学, 2024.Zheng Y. Study on the effect of chickpea protein on quality characteristics of wheat flour[D]. Zhengzhou:Henan University of Technology, 2024.
[25] 孙司卉, 杨杨, 任丽琨, 等. 外源蛋白改良剂对米面团热力学性能及面包品质的影响[J]. 中国食品学报, 2024, 24(3):149 -161.Sun S H, Yang Y, Ren L K, et al. Effect of exogenous protein conditioner on the thermodynamic properties of rice dough and bread quality[J]. Journal of Chinese Institute of Food Science and Technology, 2024, 24(3):149 -161.
[26] Kong Y Q, Chen J L, Guo R T, et al. Regulation of tapioca starch 3D printability by yeast protein:Rheological, textural evaluation,and machine learning prediction[J]. Journal of Food Engineering,2025, 387:112341.
[27] Lu X X, Ma R R, Zhan J L, et al. The role of protein and its hydrolysates in regulating the digestive properties of starch:A review[J]. Trends in Food Science & Technology, 2022, 125:54 -65.
[28] Yang C H, Zhong F, Douglas Goff H, et al. Study on starch-protein interactions and their effects on physicochemical and digestible properties of the blends[J]. Food Chemistry,2019,280:51 -58.
[29] Wang S J, Chao C, Cai J J, et al. Starch-lipid and starch-lipidprotein complexes:A comprehensive review[J]. Comprehensive Reviews in Food Science and Food Safety, 2020, 19(3):1056 -1079.
[30] López-Barón N, Gu Y C, Vasanthan T, et al. Plant proteins mitigate in vitro wheat starch digestibility[J]. Food Hydrocolloids,2017, 69:19 -27.